涂装线全面解析:从工艺构成到非标定制,制造业表面处理的核心装备
在制造业的表面处理环节中,涂装线承担着产品防腐、装饰与功能化的关键任务。无论是汽车零部件、五金件、家电外壳,还是建材型材、塑料制品,涂层质量的高低往往直接决定产品的外观等级与使用寿命。昆山易华自动化长期深耕涂装设备与自动化输送领域,本文从工艺构成、设备选型、行业应用与定制要点几个维度,系统梳理涂装线的相关知识,为正在规划或改造涂装生产线的企业提供参考。
涂装线到底是什么:一条完整的表面处理生产系统
涂装线并非单一设备,而是由前处理、喷涂、固化、输送、环保等多个单元按工艺顺序串联而成的连续化生产系统。工件从上件开始,依次经过除油、除锈、磷化或转化膜处理、水洗烘干、喷漆或粉末喷涂、流平、固化、冷却,最终下件包装,整个过程依托输送线实现节拍化流转。
从广义上看,涂装线涵盖了喷漆线、喷粉线、电泳线、浸涂线等多种形式;从狭义上讲,很多工厂口中的“涂装线”特指以液体涂料喷涂为主、配合烘干固化的一段流水作业。理解这一区别,有助于在设备采购和技术交流中准确表达需求。
涂装线在制造业中的价值主要体现在三个方面:一是提升涂层一致性,人工喷涂难以保证膜厚均匀,而流水线作业配合固定喷枪参数可显著稳定质量;二是提高生产效率,连续输送让上下工序无缝衔接;三是降低综合成本,涂料利用率、能耗与人工投入在合理设计下都能得到优化。
涂装线的典型工艺构成与关键设备
前处理单元
前处理是决定涂层附着力的基础环节。常见方式包括喷淋式、浸泡式和喷浸结合式,工序一般包含预脱脂、主脱脂、水洗、表调、磷化、钝化、纯水洗和烘干。对于铝型材、镀锌件等特殊基材,还需考虑无铬转化膜工艺。前处理不彻底,后续喷涂再精细也难以避免起泡、掉漆等问题。
喷涂单元
喷涂单元是涂装线的核心。按自动化程度可分为手动喷房、往复机喷涂、机器人喷涂和自动旋杯静电喷涂;按涂料类型可分为液体漆喷涂与粉末喷涂。喷房内部需要控制风速、温湿度和洁净度,漆雾排放方向与工件运行方向的关系直接影响上漆率。近年来,静电旋杯配合高速旋转雾化器在金属件涂装中应用广泛,涂料利用率明显高于传统空气喷枪。
固化单元
固化设备的选择取决于涂料体系。溶剂型漆常用热风循环烘道或红外加热;粉末涂料需要烘箱使涂层熔融流平并交联固化;UV涂料则依赖紫外光照射瞬间成膜。UV固化机的优势在于固化速度快、能耗低、适合热敏基材,在塑料件、板材和部分电子外壳涂装中应用越来越多。固化炉的温度均匀性是设计重点,温差过大会导致局部固化不足或过烘变色。
输送单元
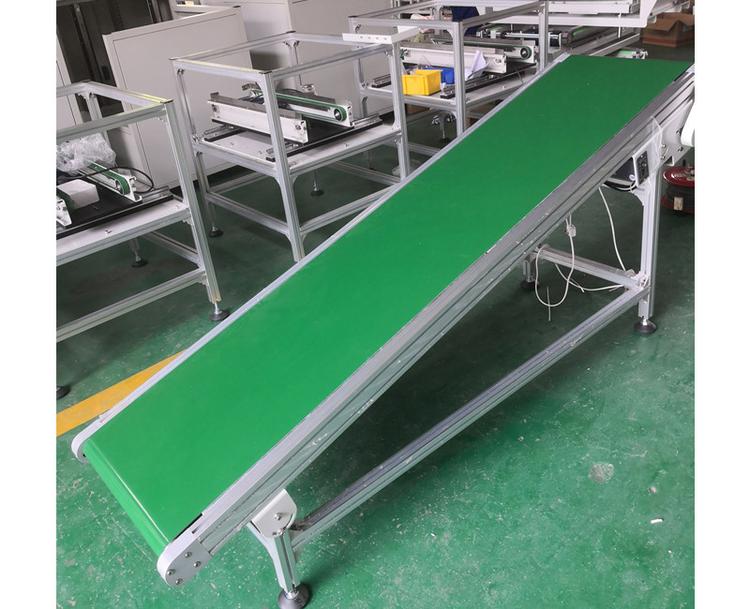
输送线把各工艺单元连接成整体,常见形式包括悬挂链输送线、地面链输送线、皮带输送机和皮带转弯机、辊道输送线以及空中积放链。输送方式的选择要考虑工件重量、外形尺寸、上下件方式、是否需要在工位停留,以及是否跨越楼层或转弯。对于节拍要求严格的生产线,积放式输送可以让工件在特定工位精确停留,避免前后工序互相等待。
环保与辅助单元
涂装线涉及废气、废水和漆渣处理。废气一般通过水帘柜、干式过滤、活性炭吸附或蓄热燃烧装置处理;废水需要配套混凝沉淀、生化处理等设施。环保单元的设计合规性,直接关系到生产线能否长期稳定运行,规划阶段就应同步考虑,而不是事后补装。
涂装线在制造业中的行业应用图谱
涂装线的应用范围远比一般人想象的广泛。结合制造业各细分领域,可以看到清晰的行业分布:
- 汽车与零部件:保险杠、轮毂、车架、内饰件、新能源汽车电池托盘等,对膜厚、色差和耐候性要求较高。
- 五金与金属制品:紧固件、弹簧、模具、阀门、轴承、金属家具配件,常采用电泳或粉末涂装提升防腐性能。
- 家电与电子:冰箱面板、空调外壳、计算机机箱、通信设备机柜,注重外观装饰性与耐刮擦性能。
- 建材与型材:铝型材、彩钢板、门窗、幕墙材料,粉末喷涂和氟碳喷涂是主流工艺。
- 工程机械与农业机械:挖掘机、叉车、拖拉机结构件,强调厚膜防腐和户外耐候。
- 家具与木制品:办公家具、板式家具、人造板,UV固化机配合辊涂或淋涂工艺应用普遍。
- 塑料与橡胶制品:塑料外壳、日用化工包装、玩具配件,需低温固化或UV固化以避免基材变形。
- 轨道交通与船舶:大型结构件涂装对输送系统的承载能力和喷房尺寸提出更高要求。
此外,在食品机械、制药设备、医疗器械等对洁净度有要求的领域,涂装线还需兼顾不锈钢件表面处理与洁净车间管理。纺织机械、印刷包装设备、环保设备等行业,同样离不开配套的涂装与装配流水线。
涂装线选型与定制的关键考量
先明确工件与产能,再谈设备配置
涂装线的设计起点是工件。工件的材质、尺寸、重量、挂具形式、单班产量和峰值产能,决定了输送方式、喷房尺寸、烘道长度和节拍分配。很多项目出现“设备买回来不匹配”的问题,根源往往在于前期没有把工件参数和产能曲线说清楚。
涂料体系决定工艺路线
液体漆、粉末涂料、电泳漆、UV涂料的工艺路线差异很大。液体漆需要考虑漆雾处理和溶剂排放;粉末涂装需要回收系统和防爆设计;电泳需要超滤与槽液循环;UV固化则要匹配光引发剂体系和光照能量。工艺路线确定后再选设备,顺序不能颠倒。
非标输送线定制能力是成败关键
大多数工厂的厂房条件并不标准,柱距、层高、转弯半径、上下件位置各不相同,标准输送设备往往难以直接套用。具备非标输送线定制能力的供应商,可以根据现场布局设计悬挂链爬坡、皮带转弯机转向、积放工位停留等细节,让整线在有限空间内顺畅运行。昆山及长三角地区制造业密集,厂房形态多样,非标定制需求尤为突出。
能耗与运维成本要算长期账
涂装线是能耗大户,烘干炉、空调送风、排风系统占据大部分电费与燃气费。保温结构、热回收装置、变频控制、合理的新风比例,都会影响长期运行成本。同时,喷枪、泵、过滤材料、输送链条的维护便利性也应在设计阶段纳入考虑,避免投产后维修困难。
涂装线常见问题与质量管控要点
在实际生产中,涂装线常见的问题集中在附着力不良、膜厚不均、色差、颗粒杂质、缩孔和固化不足等方面。对应的管控要点包括:
- 前处理槽液浓度、温度、时间按工艺卡严格执行,定期检测游离碱度与促进剂含量;
- 喷房风速与风向保持稳定,定期更换过滤棉,控制环境洁净度;
- 涂料粘度、喷涂压力、喷枪距离与走枪速度形成标准化作业参数;
- 烘道温度曲线定期实测,确保工件实际受热而非仅看仪表显示;
- 输送链定期清洁润滑,防止油污滴落污染工件;
- 建立首件检验与巡检制度,膜厚仪、附着力测试、色差仪等检测手段配套到位。
质量检测不是涂装线之外的附加环节,而应嵌入生产线节拍之中。有条件的企业可在下线处设置检验工位,配合装配线或包装流水线形成完整闭环。
涂装线的发展趋势:绿色化、智能化与柔性化
从行业走向看,涂装线正在经历三方面变化。绿色化方面,水性涂料、粉末涂料、高固体分涂料的占比持续提升,低挥发性有机物排放工艺成为新建项目的硬性要求;智能化方面,喷涂机器人配合视觉识别、膜厚在线监测、能耗数据采集逐渐普及,生产线运行状态可以远程查看;柔性化方面,多品种小批量的生产模式要求涂装线具备快速换色、换挂具和调整节拍的能力,积放输送与模块化喷房设计因此更受青睐。
对于计划新建或改造涂装线的制造企业而言,与其追求单台设备的参数领先,不如从整体工艺匹配、现场布局和长期运维角度做系统规划。涂装线、喷涂线、输送线与固化设备的协同设计水平,往往比某一台设备的品牌更能决定最终产出效果。
结语
涂装线是制造业表面处理环节的系统性装备,涉及前处理、喷涂、固化、输送与环保多个专业方向的配合。选型时抓住工件参数、涂料体系、产能节拍和现场条件四个基点,再结合非标定制能力与长期运维成本综合评估,才能建成一条真正好用、耐用、合规的涂装生产线。昆山易华自动化专注于涂装设备、喷涂线、输送线及非标自动化设备的研发与制造,可为不同行业客户提供从工艺规划到设备落地的整体解决方案。